

Uma equipe de manutenção em uma fábrica de moldagem por injeção substitui o mesmo anel de vedação de nitrila na unidade de energia hidráulica a cada três semanas. O óleo é de base mineral, a temperatura do cárter permanece abaixo de 90 °C e a vedação tem o tamanho e a seção transversal corretos. Nada na instalação parece errado. O que nunca foi anotado é o conteúdo de acrilonitrila do composto, e essa única omissão explica a repetição do fracasso.
Buna N é borracha nitrílica butadieno, agora quase sempre escrita como NBR. Quase todas as questões de desempenho relacionadas a isso remontam a duas decisões tomadas muito antes da peça ser moldada: quanto acrilonitrila é copolimerizada na cadeia e qual sistema de cura o compostor seleciona. Escolha ambos deliberadamente e o Buna N se tornará uma das rotas mais baratas e confiáveis para a resistência ao óleo. Deixe isso ao acaso, e nenhuma quantidade de reaperto, lubrificação ou reordenamento irá segurar a vedação.
Buna N, NBR e Nitrila: Um Material, Três Etiquetas
Buna é uma contração de butadieno e sódio, o catalisador de sódio por trás do processo de polimerização em emulsão comercializado na Alemanha durante a década de 1930. Buna S tornou-se o SBR de hoje. Buna N tornou-se a família das nitrilas, produzida pela copolimerização do butadieno com acrilonitrila. O nome mais antigo ainda aparece em desenhos legados, especificações de defesa e listas europeias de peças sobressalentes, razão pela qual uma única folha de dados pode conter "Buna N" e "NBR" sem qualquer contradição.
Quimicamente os dois são idênticos. A ISO 1629 designa o polímero NBR, enquanto a ASTM D2000 descreve um composto acabado através de uma linha explicativa que codifica dureza, resistência à tração, limites de envelhecimento térmico e resistência a fluidos. A abreviação prática é ainda mais simples: Buna N significa uma borracha cuja espinha dorsal é o butadieno insaturado, cuja polaridade vem de grupos nitrila e cuja resistência ao óleo aumenta com a participação da nitrila na cadeia.
O conteúdo de acrilonitrila estabelece resistência ao óleo e flexibilidade ao frio
Acrilonitrila, geralmente abreviado para ACN, é o primeiro número que um comprador deve perguntar. As classes comerciais variam de aproximadamente 18 a 50 por cento de ACN em peso. Aumentar o ACN aumenta a polaridade, o que empurra a resistência ao óleo, combustível e solvente para cima e arrasta consigo a temperatura de transição vítrea. A mesma mudança geralmente endurece o composto, reduz o rebote e torna a mistura e a calandragem mais exigentes na linha.
| Conteúdo da ACN | Resistência a óleo e combustível | Limite prático de baixa temperatura | Aplicações típicas |
|---|---|---|---|
| 18-20% | Justo | -50ºC | Juntas para baixas temperaturas, produtos mecânicos em geral |
| 28-33% | Bom | -40ºC | Mangueiras, vedações, anéis de vedação, tampas de rolo |
| 36-41% | Muito bom | -25ºC | Linhas de combustível, retentores de óleo, componentes hidráulicos |
| 45-50% | Excelente | -15ºC | Vedações de refinarias e sistemas de combustível, contato com solventes |
Duas classes com a mesma dureza 70 Shore A podem se comportar de maneira completamente diferente em um reservatório se seus conteúdos de ACN forem 28 e 41 por cento. É por isso que a dureza por si só é uma especificação de compra fraca para a Buna N, e é por isso que um fornecedor que não consegue indicar a gama ACN é um fornecedor que vale a pena questionar.
Onde Buna N funciona e onde falha
A temperatura de serviço contínuo para Buna N curada com enxofre varia de aproximadamente -40 °C a 100 °C, com pequenas excursões até 120 °C toleráveis ao ar. Os graus curados com peróxido trocam alguma flexibilidade de processamento por melhor envelhecimento térmico e menor deformação por compressão, e podem manter-se próximos de 120 °C de forma contínua. Abaixo de -25 °C, as classes padrão endurecem visivelmente e a energização da vedação diminui.
Vale a pena memorizar os fluidos que derrotam o Buna N, pois são comuns em plantas que também utilizam óleo mineral:
- Cetonas e ésteres, incluindo MEK, acetona e acetato de etila
- Fluidos hidráulicos de éster fosfato usados em aeronaves e alguns sistemas de turbinas
- Ácidos fortes, agentes oxidantes concentrados e aminas aromáticas
- Ozônio, luz ultravioleta e luz solar direta prolongada
- Solventes aromáticos e clorados de alta concentração
Nenhuma dessas limitações é exótica, mas são frequentemente descobertas após a instalação, e não antes da compra. Para trabalhos externos ou expostos ao ozônio, uma mistura de NBR/PVC prolonga a vida útil com algum custo no conjunto de compressão. Onde a janela de temperatura é mais ampla ou a lista de produtos químicos é mais longa, mudar a família de polímeros é a resposta de engenharia honesta, em vez de forçar a Buna N a fazer um trabalho para o qual nunca foi formulada.
Composição: onde a especificação é ganha ou perdida
A mixagem é o estágio que cria a maioria das falhas do Buna N. A espinha dorsal do butadieno insaturado se rompe facilmente, então a mastigação é curta e a mistura excessiva corre o risco de queimar. Os graus de alto ACN absorvem o plastificante e processam o óleo rapidamente e ficam pegajosos, enquanto os graus de baixo ACN absorvem o óleo lentamente e precisam de ciclos mais longos. As temperaturas de despejo são normalmente mantidas entre 110 °C e 140 °C, e os aceleradores são adicionados em um moinho aberto e frio, em vez de dentro do misturador interno.
Os misturadores internos lidam com o masterbatch, os moinhos abertos o finalizam e os amassadores costumam ser a melhor escolha para compostos muito carregados ou muito cheios. A mecânica por trás dessa escolha é abordada neste guia prático para como os amassadores de borracha otimizam a eficiência da mistura , que vale a pena ler antes de especificar os tempos de ciclo para um lote com alto ACN.
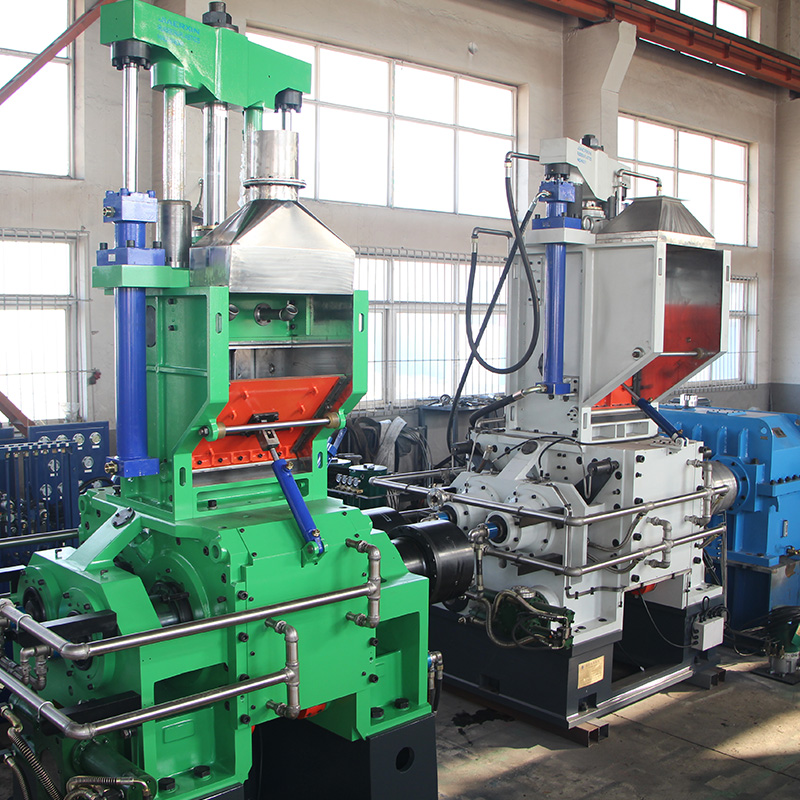 Máquina Banbury de borracha No campo do processamento moderno de borracha e plástico, equipamentos de produção eficientes, economizadores de energia e ecologicamente corretos tornaram-se a chave para melhorar o... Ver Produto →
O sistema de cura é tão importante quanto a mistura. Enxofre com acelerador de sulfenamida proporciona boa resistência ao rasgo, boa resistência à fadiga e processamento tolerante. A cura por peróxido com peróxido de dialquila produz ligações cruzadas carbono-carbono que resistem ao envelhecimento térmico e mantêm a deformação por compressão muito melhor, ao preço de um rasgo quente mais pobre e de um composto que deve ser misturado e armazenado com mais cuidado. Para vedações que ficam sob carga de 100 °C ou mais, geralmente vale a pena fazer essa troca.
Modelagem e cura de peças Buna N
Uma vez composta, a Buna N segue as rotas usuais de processamento de borracha. As calandras produzem chapas e material desnatado, as extrusoras produzem revestimentos de mangueiras, tiras de calafetagem e perfis, e a moldagem por compressão, transferência ou injeção produz as vedações e almofadas que a maioria das pessoas associa ao material. Cada rota impõe seus próprios limites: os compostos com alto teor de ACN são mais rígidos durante a calandragem e mais propensos ao inchaço da matriz durante a extrusão.
A vulcanização é normalmente realizada entre 150 °C e 170 °C. Uma regra de trabalho para seções finas é aproximadamente um minuto por milímetro de espessura mais dois a três minutos de permanência a 160 °C, mas a curva de cura fornecida com o lote sempre anula uma regra prática. A pressão do cilindro precisa ser alta o suficiente para fechar o molde e suprimir a porosidade sem comprimir o composto nas bordas. Seções espessas e almofadas grandes devem ser curadas lentamente, porque a parte externa de uma peça quente pode ser totalmente curada enquanto o núcleo ainda está macio, e esse gradiente só aparece mais tarde como uma falha no conjunto de compressão.
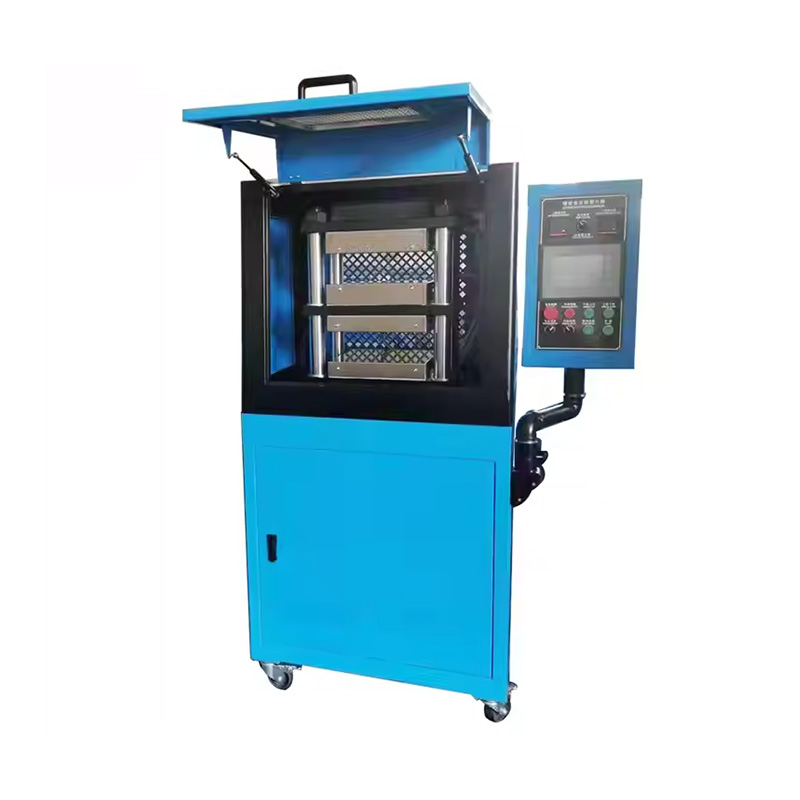 Fornecedores de máquinas de prensa vulcanizadora de placa de borracha Máquina de mistura de borracha Ver Produto →
Para peças curadas com peróxido, uma pós-cura escalonada em um forno remove produtos de decomposição voláteis e estabiliza a rede. Ignorá-lo deixa um composto que cheira, mancha e continua a alterar a dureza em serviço.
Especificando a folha Buna N: uma breve lista de verificação
A folha de borracha industrial é onde as especificações vagas custam mais dinheiro, porque as falhas aparecem meses após o corte e instalação do material. Antes de confirmar um pedido de compra, confirme cada item abaixo.
- Gama ACN, ou uma meta explícita de resistência ao óleo, como um limite de expansão de volume após testes de imersão
- Uma chamada de linha ASTM D2000 em vez de apenas uma descrição comercial
- Dureza com tolerância declarada, normalmente mais ou menos 5 Shore A
- Espessura e tolerância de espessura, especialmente para juntas cortadas de chapa
- Sistema de cura, pois determina o comportamento de deformação por compressão e envelhecimento térmico
- Limite definido de compressão na temperatura real de serviço
- Requisitos de acabamento de superfície, inserção de tecido e suporte
A linha completa de produtos de chapas, esteiras e correias construídas com base nesta química é descrita no site soluções em produtos de borracha , que é uma referência útil para combinar um composto com uma aplicação antes de fazer um pedido.
 Folha de borracha NBR A Folha de Borracha de Neoprene é uma folha de borracha de alto desempenho feita de borracha de cloropreno (CR, Borracha de Cloropreno) como principal matéria-prima através de calandragem ou moldagem... Ver Produto →
Padrões de falha que valem a pena reconhecer antecipadamente
- O inchaço uniforme em toda a vedação geralmente indica o grau ACN errado para o fluido, e não um lote defeituoso.
- O endurecimento e a fissuração da superfície ao longo de vários meses numa instalação exterior são ataques de ozono e requerem uma mistura ou um polímero diferente.
- O achatamento permanente em uma face após semanas sob carga é resultado de alta compressão resultante de uma cura com enxofre onde uma cura com peróxido era necessária.
- A dureza irregular em uma almofada espessa indica um ciclo de cura incompleto ou tempo de permanência insuficiente na prensa.
- Folhas pegajosas e pegajosas diretamente do palete geralmente significam estoque excessivamente plastificado, e não um problema de armazenamento.
Cada um desses sintomas pode ser atribuído a uma decisão de composição ou cura, e é por isso que o equipamento usado para misturar e prensar o composto pertence à mesma conversa que a própria seleção do polímero.
A Buna N recompensa um comprador que faz duas perguntas: qual é o conteúdo de acrilonitrila e como ele é curado? Essas respostas prevêem a resistência ao óleo, o comportamento em baixas temperaturas e a deformação da compressão de forma mais confiável do que a dureza, a cor ou o preço por quilograma. Depois disso, o resultado depende da disciplina de mistura e do controle de cura, pois uma formulação perfeita prensada em uma linha descontrolada ainda produz selos que voltam três semanas depois.
 Previous
